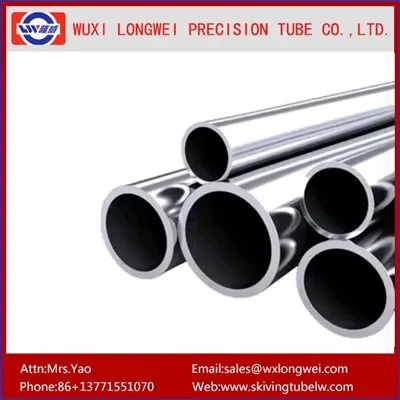
Na površini gotovog klipnjača nalazi se debeo sloj hromirane trake, koji je uglavnom debeo od 20μm, koji oblikuje hromiranu šipku. Upravo zbog postojanja ovog sloja hromirane trake, hrom šipka je superiornija u tvrdoći, otpornosti na habanje, otpornosti na temperaturu i otpornosti na koroziju.
Kada je hrom šipka galvanizirana, uniformnost klipne šipke može podesiti gustinu anodne tkanine u zavisnosti od veličine mjehurićeg vodonika koji se izbacuje iz katode klipnjače. Budući da ovo može učiniti da se vodonik mehurića izjednačava ravnomjerno, tako da je debljina pločica na klipnjači uniformna.
Tokom procesa hromirane trake pomoću prstena katode treba postaviti na oba kraja klipnjače i postaviti horizontalno na okvir za podešavanje. Visina može da se podesi pomoću matice na okvir za podešavanje. Zatim se horizontalno podiže u rezervoar za dugotrajno zatvaranje. U ovom trenutku, jedan kraj rezervoara za plivanje treba da ima mehanizam za stezanje klipnjače, tako da klipnjača može biti pričvršćena na stezaljku pomoću zavrtnja navoja na spoljnjem kraju vratila. Na vanjskom kraju.
Hromirana šipka se postiže horizontalnom rotacijom hromirane ploče što je više moguće, jer ova metoda može promeniti približni kolo otpornosti otpornosti na obujmicu klipa klipnjače u procesu tvrdog hroma na površini, tako da je dalekovod oko ravnomerno raspoređena i disperziona sposobnost rešenja za otprašivanje je poboljšana.
http://www.skivingtubelw.com/